
Кључни параметри за откривање велике брзине ласерске технологије обраде облога
Хигх-Спеед Ласерска технологија облога се широко користи у области индустријске производње због своје високе ефикасности и високог квалитета. Након завршетка процеса, откривање релевантних параметара је кључна веза да се осигура квалитет и перформансе слоја облога, а ови параметри су директно повезани са радном веком и поузданошћу производа. Овај чланак ће детаљно описати параметре откривања језгре и њихово значај након велике брзине ласерске обраде.
Порозност: Основни показатељ за мерење густине слоја облога
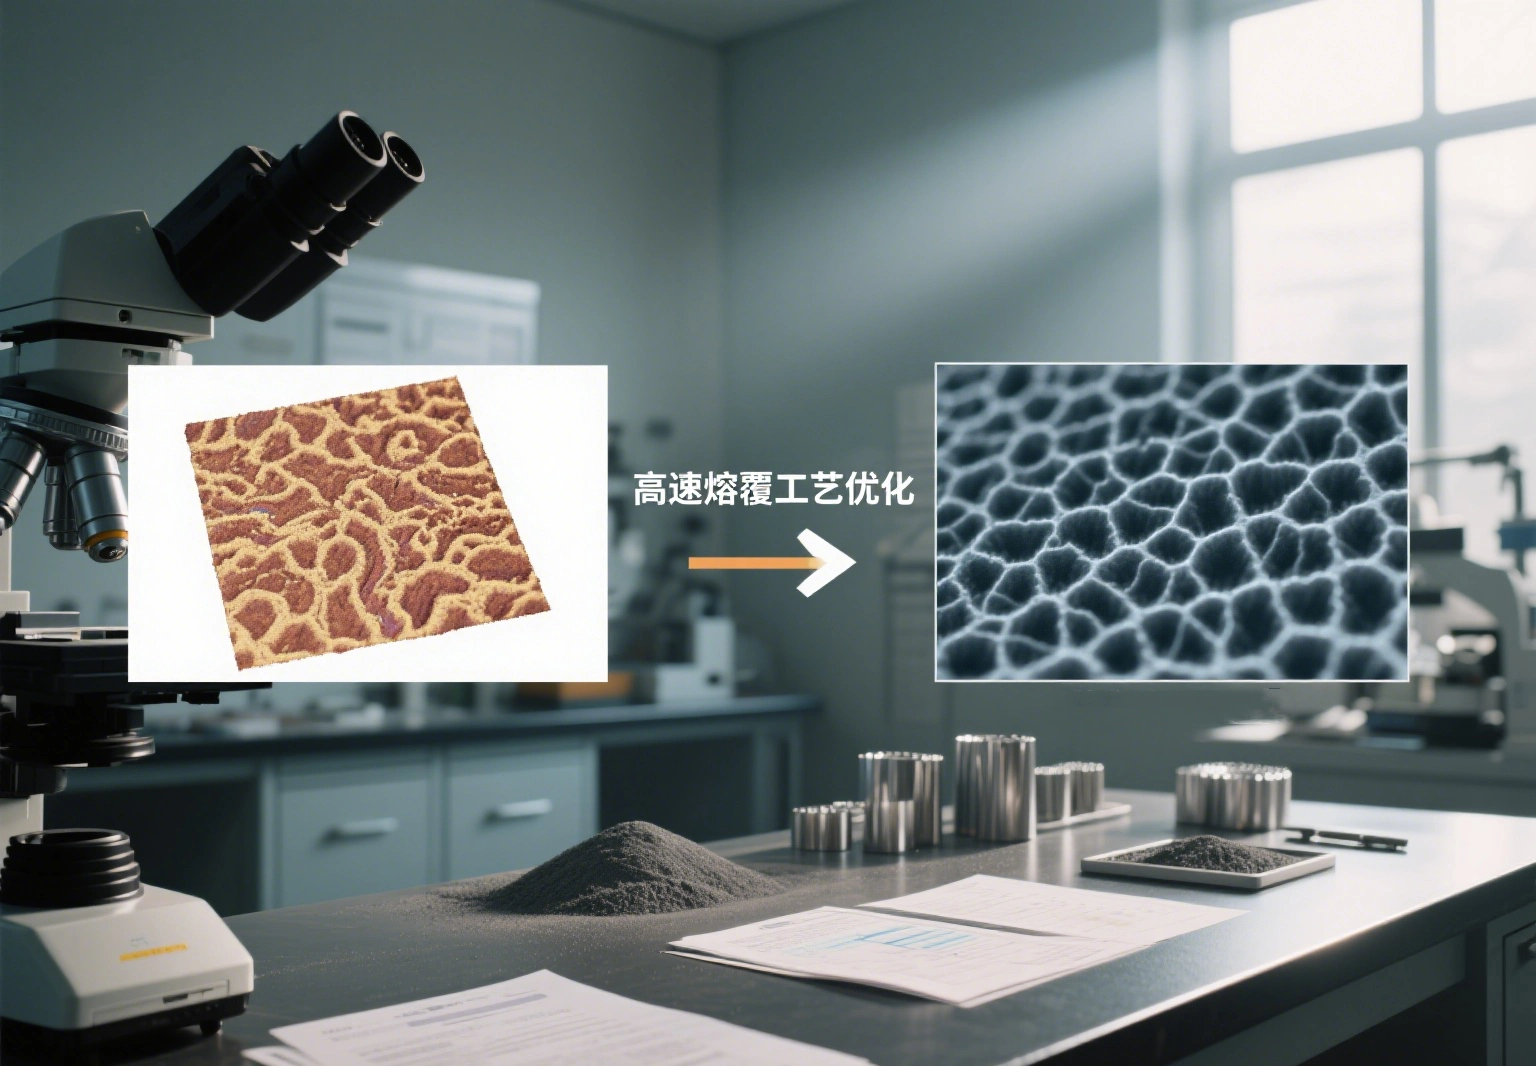
Порозност је важан параметар у откривању брзих ласерских облога, а његова величина је уско повезана са температуром, брзином кретања и угао металног праха. Генерално, када се прах полако креће, вероватно ће се створити више пора да ће се генерисати у слоју облога, а порозност се у складу са тим повећава. Међутим, брза облога, ослањајући се на своје јединствене технолошке предности, могу постићи порозност близу нуле, што може ефикасно осигурати густину слоја облога.
Тврдоћа: кључни параметар који одражава механичка својства слоја облога
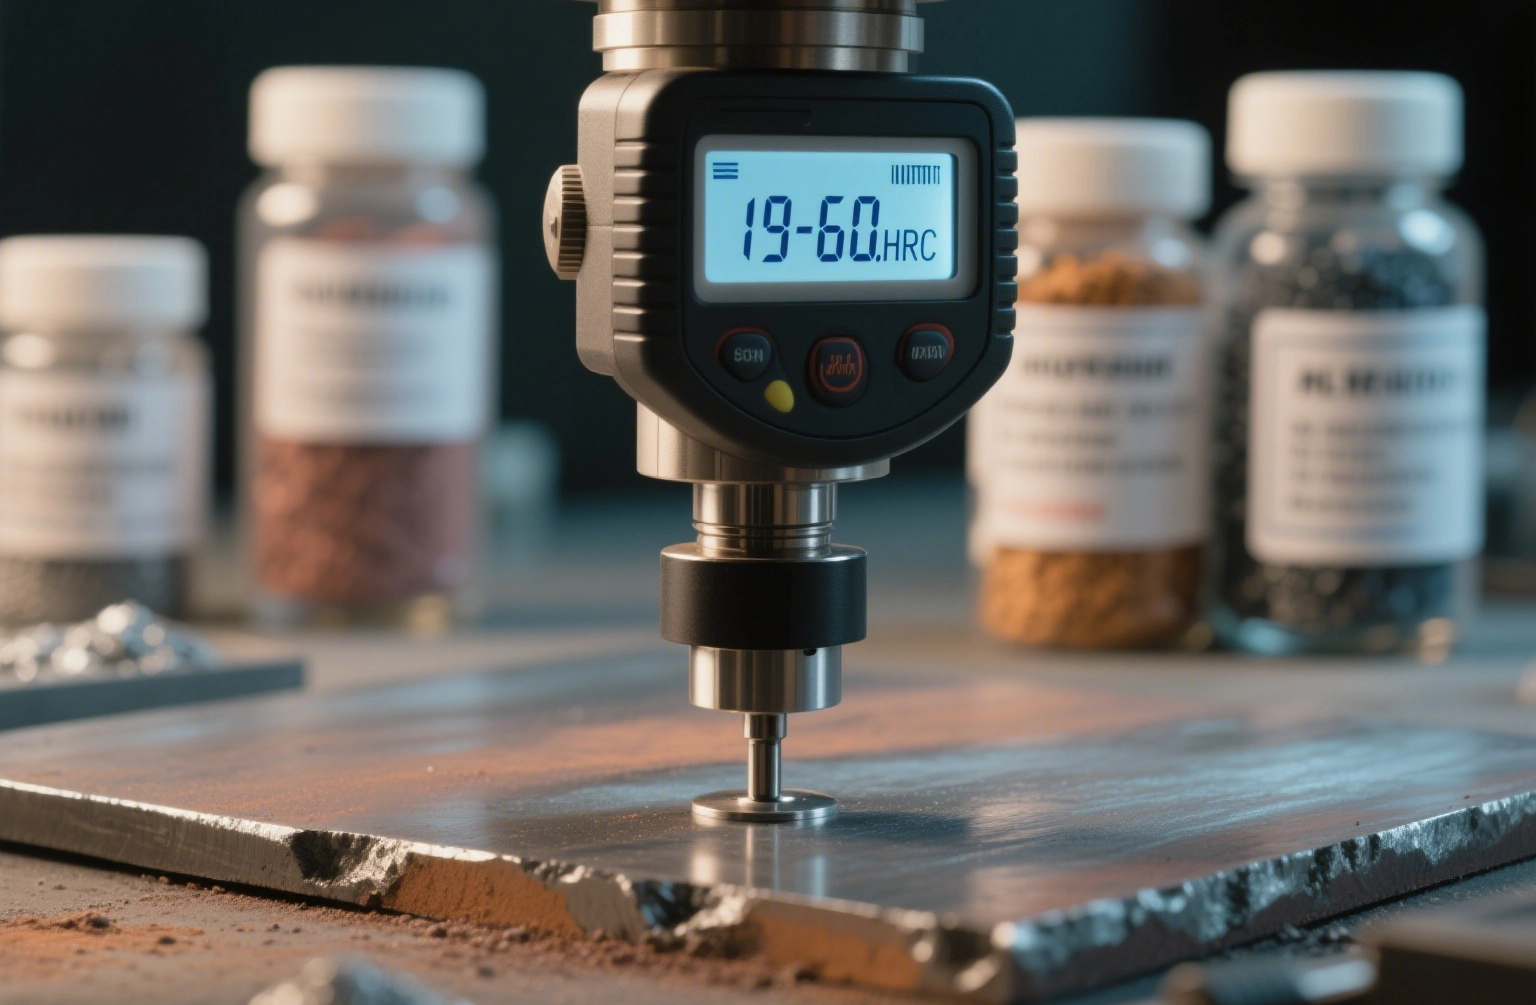
Под утицајем гашења, брзе утицаје током процеса облога, као и рафинирање и изобличење решетке, тврдоћа слоја ласерских облога је значајно већа од оног општег материјала. Његова тврдоћа креће се од 19 до 60ХРЦ и може се прилагодити у складу са карактеристикама основног материјала и коришћења захтева одабиром различитих легура праха како би се задовољиле различите механичке потребе за механичким имовином.
Снага лепљења: индикатор који обезбеђује комбинацију фирме између слоја облога и подлоге
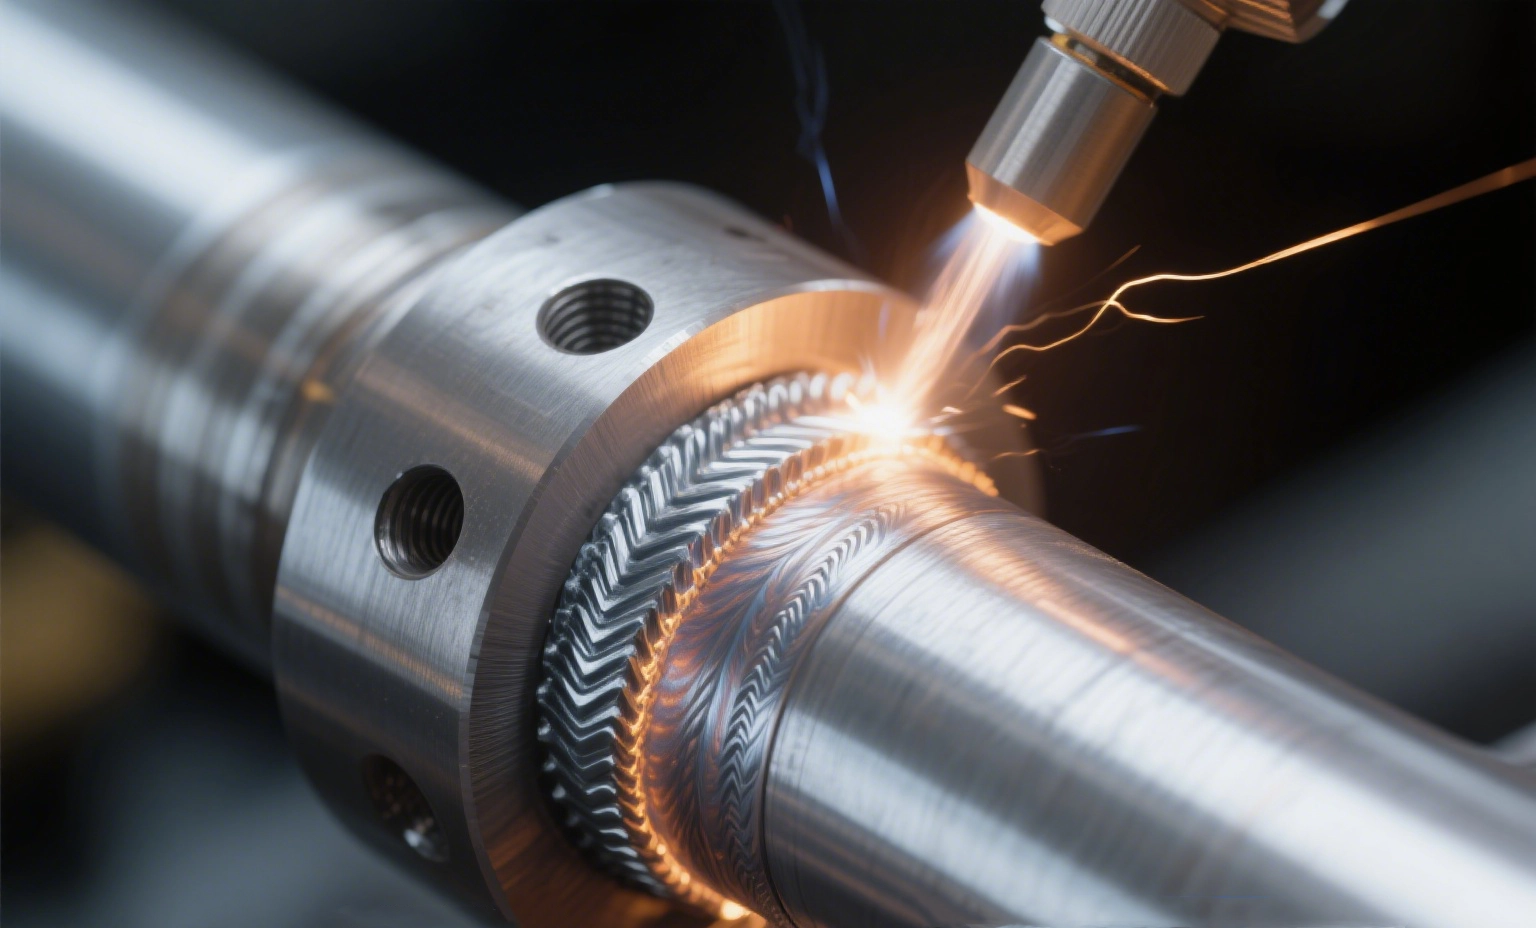
Брзи слој ласерских облога формира чврсту металуршку везу са подлогом, која се постиже високом температуром генерисаном ласерском акцијом, промовишући дифузију атома на интерфејсу између слоја облога и подлоге. Његова снага везања може бити висока као 380МПА, а снажна сила за лепљење осигурава да слој облога није лако пасти током употребе, што је важан параметар за осигурање стабилности целокупне структуре.
Брзина разблаживања: кључ за контролу стабилности композиције слоја облога
Стопа разблаживања односи се на проценат материјала подлоге у слоју облога, који има значајан утицај на перформансе слоја облога. У процесу брзине облога, стопа разблаживања се може тачно контролисати подешавањем металног протока праха, густине светлости и стопу облога. На пример, са Гуесхенгом ласерском технологијом велике брзине, стопа разблаживања може бити нижа од око 3%, што ефикасно осигурава стабилност композиције слоја облога.
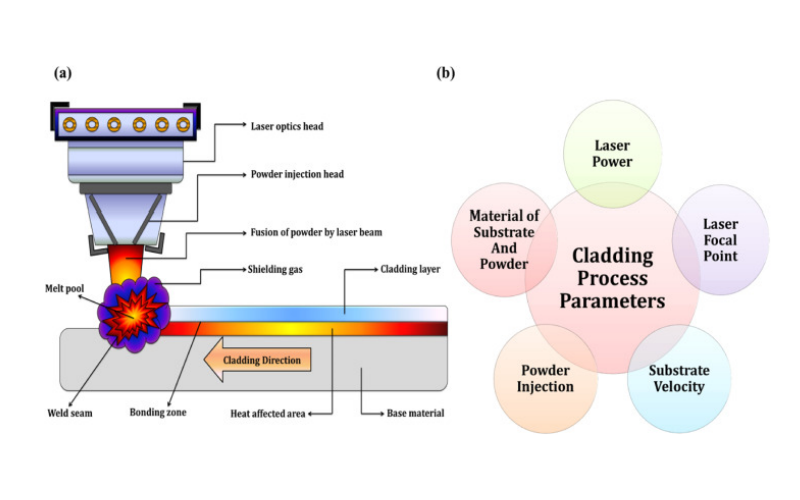
Основне компоненте система ласерског облога


Свеобухватна откривање гради чврсту квалитетну одбрамбену линију
Поред горе поменутих основних параметара, Хладно вруће умор и храпавост површине су такође важни садржаји детекције. Хладно вруће перформансе умора повезане су са отпорношћу на пуцање облоге у околини са промјенама температуре, а површинска храпавост утиче на његову накнадну употребу и тачност прераде и прераде. Свеобухватно откривање ових параметара може свеобухватно проценити квалитет великог слоја ласерског облога, обезбедити поуздано осигурање квалитета за индустријску производњу и промовисати ефикасну примену ове технологије у више поља.